金型加工ラインの自動化に伴うツールホルダ・シャンクの自動洗浄|切り粉噛み込み防止とQRコード認識精度を両立
マシニングセンタ自動工具交換(ATC)のトラブルを未然防止!テストセンターでの事前検証による最適洗浄圧でツールホルダ・シャンクの切り粉噛み込みをゼロ化
背景
金型製造や高精度部品加工の現場では、生産性向上と省人化を目的とした加工ラインの自動化(セル生産・ロボット搬送・ATC連動)が急速に進んでいます。
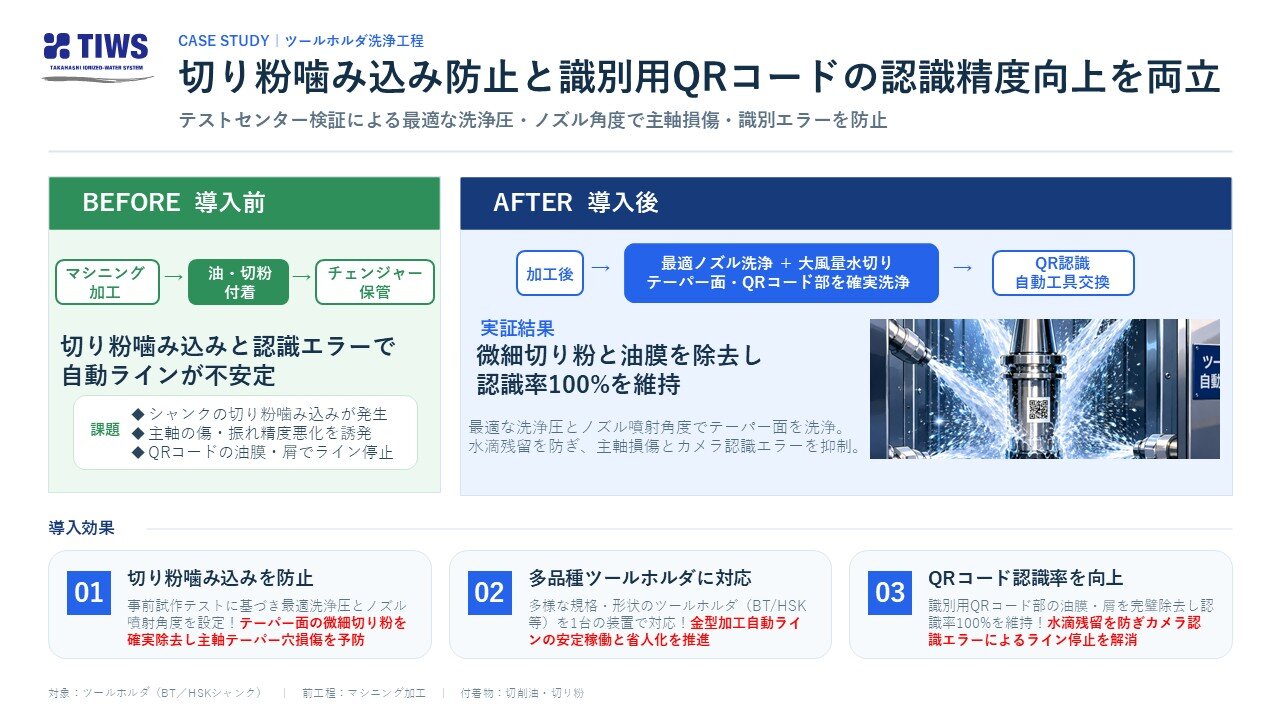
お客様の金型加工ラインにおいても、加工機から取り外したツールホルダ(シャンク部)を洗浄せずにそのまま自動工具チェンジャー(ATC)へ戻してしまうと、シャンク表面に残留した加工油や微細な切り粉が噛み込み、主軸(スピンドル)のテーパー穴を傷つけたり、工具の振れ精度悪化に直結するという重大な懸念がありました。さらに、工具管理用に刻印された識別用QRコードに油分や切り粉が固着して読み取りエラーが発生し、自動ラインが停止するトラブルが頻発していました。多様なサイズ・規格のツールホルダやスピンドル形状に対応し、短時間で確実に残留物を脱離させる専門的な自動処理プロセスが求められていました。
お客様のご要望
「加工ラインの自動化を進めるにあたり、ツールホルダに付着した切り粉の噛み込み不具合を物理的に防ぎたい」というご要望がありました。
具体的には、形状や寸法の異なる多種多様なシャンクやスピンドル部品を確実に処理できること。工具自動識別(個体管理)のための判別用QRコードがカメラで安定して読み取れるレベルまで、油分と切り粉をきれいに除去できる「高い清浄性と確実な液切り性」を求められていました。
当社からのご提案
当社からは、マシニングセンタ連動の自動加工ラインへ直接組み込める、高品質なツールホルダ専用自動洗浄装置をご提案しました。
1.当社テストセンターでの事前試作テストによる洗浄条件(洗浄圧・ノズル配置)の最適化
導入前に当社テストセンターにて、実際のツールホルダ・工具サンプルと加工油・切粉を用いた実証テストを実施。各種テーパー面や細部構造に合わせた最適な「洗浄圧」および「ノズル噴射角度」を割り出し、確実な脱離性能を実機仕様へ反映しました。
2.多種多様な形状のシャンク・スピンドル形状への柔軟対応
金型加工で使用される異規格・多サイズのツールホルダ(BT40/BT50/HSK等)を1台の装置で処理できるよう、治具固定構造と流体吐出パターンを独自設計。多様な工具の一括確実処理を可能にしました。
3.識別用QRコードのクリアな洗浄と大風量水切りによる認識率100%の維持
工具管理の要となるQRコード部の加工油膜や微小屑を完璧に除去。後工程での水滴残留を防ぐ効果的な水切り制御を組み合わせ、カメラセンサーによる自動識別エラーをゼロに抑える工程を構築しました。
お客様の声
マシニング加工ラインの自動化に向けてツールホルダ専用の自動洗浄装置を導入しましたが、洗浄性および液切り性ともに期待以上の高品質な仕上がりです。事前のテストセンターでの実証データに基づいた洗浄圧設計のおかげで、切り粉の噛み込みによる不具合やQRコードの読み取り不全が完全に解消されました。
また、設備運用中の手動単独運転時における操作安全性や、制御プログラムの細かな改善要望に対しても、髙橋金属様には非常に柔軟かつスピーディに対応していただき、安心して自動ラインを稼働させることができています。
DATA
| 業種 | 金型製造業・一般機械加工業(マシニング加工・精密部品加工メーカー) |
|---|---|
| 対象物 | ツールホルダ(BTシャンク、HSKシャンク、テーパーシャンク部品)、スピンドル接続工具全般 |
| 材質 | 合金工具鋼・焼き入れ鋼(ツールホルダ用高硬度鋼) |
| 対応エリア | 東海地区 |